
Content
Pemrosesan UHT ditentukan oleh serangkaian parameter sederhana: susu dipanaskan hingga 135–150°C, ditahan selama 2–5 detik, dan kemudian didinginkan dengan cepat hingga mencapai suhu sekitar. Hasilnya adalah produk steril secara komersial yang dapat disimpan tanpa dibuka pada suhu kamar selama 6 hingga 12 bulan, dibandingkan dengan umur simpan susu pasteurisasi HTST yang 7 hingga 15 hari dalam lemari pendingin. Perbedaan tersebut mengubah logika keseluruhan pabrik susu, termasuk radius distribusi, format kemasan, kondisi gudang, dan ketergantungan pada rantai dingin.
Namun parameter suhu hanya menggambarkan hasil, bukan biaya. Fase UHT memicu reaksi Maillard yang menyebabkan sedikit rasa matang, hilangnya sebagian tiamin dan vitamin C, dan denaturasi protein whey yang tingkat keparahannya bergantung pada bentuk kurva pemanasan, penahanan, dan pendinginan penuh. Pemanasan lambat meningkatkan warna coklat; pendinginan yang tidak memadai memperluas paparan panas. Oleh karena itu, saluran UHT yang dirancang dengan baik tidak hanya bertujuan untuk mencapai suhu target, melainkan memastikan bahwa setiap tetes susu mengalami riwayat termal kompak yang sama saat mengalir melalui sistem.
Sistem UHT langsung menyuntikkan uap kuliner langsung ke dalam produk, sehingga mencapai kenaikan suhu yang sangat cepat dan beban panas minimal, sehingga cocok untuk produk yang mengutamakan pelestarian rasa. Namun sistem langsung memerlukan uap berkualitas tinggi, kontrol penyeimbang tekanan yang rumit, dan investasi awal yang lebih tinggi. Sistem tidak langsung mentransfer panas melalui penukar panas pelat atau tubular, mencapai tingkat pemulihan panas di atas 90% sekaligus menawarkan kontrol yang lebih intuitif dan program CIP yang lebih sederhana. Kecuali untuk pabrik susu putih yang sangat besar, sebagian besar jalur UHT dibangun dengan pemanasan tidak langsung.
Dalam konfigurasi tidak langsung, pemanasan awal, pemanasan akhir, dan pendinginan semuanya terjadi dalam modul perpindahan panas yang sama. Kualitas desain kemasan tersebut secara langsung mempengaruhi efisiensi pemanasan, tingkat pengotoran, dan konsumsi energi. Inilah sebabnya mengapa evaluasi peralatan tidak boleh berhenti pada suhu sterilisasi maksimum, namun harus fokus pada tingkat regenerasi praktis, penurunan tekanan, dan kemampuan bersih sterilisasi. selip penukar panas dalam kondisi produksi nyata.
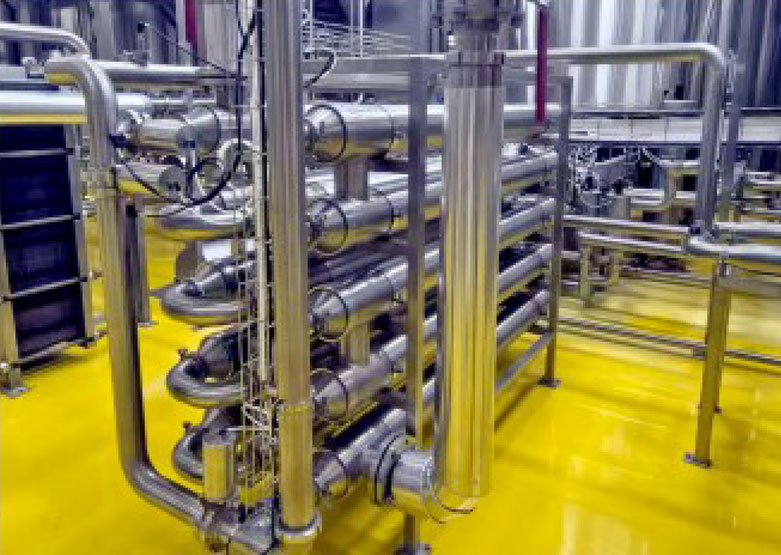 Pemasok Skid Penukar Panas, Pabrik Kustom, Produsen - Shanghai Yi Yang Yi Yang Fluid Tech adalah Pemasok Skid Penukar Panas, Pabrik dan Produsen Skid Penukar Panas yang Disesuaikan di Cina, Deskripsi Fungsi... Lihat Produk →
Saluran UHT bukanlah alat sterilisasi yang digabungkan dengan bahan pengisi. Ini adalah serangkaian tahapan proses yang saling berhubungan di mana kualitas keluaran dari setiap langkah menentukan stabilitas langkah berikutnya. Baris lengkap biasanya mencakup modul berikut:
Banyak pembangkit listrik memusatkan perhatian mereka pada bagian UHT, namun kendala kapasitas sebenarnya biasanya terjadi di bagian hulu. Jika susu mentah memiliki jumlah mikroba awal yang tinggi, enzim tahan panas dapat bertahan dalam perlakuan UHT dan terus memecah lemak dan protein selama penyimpanan, sehingga menyebabkan koagulasi atau rasa tidak enak beberapa minggu setelah pengisian. Filtrasi, degassing, dan standardisasi yang tepat mengurangi beban pada alat sterilisasi dan juga membatasi endapan pada permukaan perpindahan panas.
Penempatan homogenizer juga sama pentingnya. Ketika homogenisasi dilakukan sebelum perlakuan UHT, butiran lemak dimurnikan pada viskositas yang lebih rendah dan kecenderungan pengotoran pada alat sterilisasi berkurang. Homogenizer yang salah ditentukan, misalnya dengan tekanan yang tidak mencukupi atau penyegelan yang buruk, menyebabkan penumpukan lemak setelah sterilisasi, dan cacat ini menjadi jauh lebih terlihat ketika produk disimpan di luar rantai dingin.
Bagian UHT adalah inti proses. Susu dengan cepat dipanaskan sampai suhu yang disetel, dilewatkan melalui tabung penahan selama waktu tinggal yang diperlukan, dan kemudian didinginkan di bawah 80°C. Jika suhu turun di bawah batas bawah proses, katup pengalih aliran harus secara otomatis mengarahkan produk yang kurang steril sehingga tidak pernah mencapai tahap pengisian.
Fungsi ini tidak hanya bergantung pada alat sterilisasi itu sendiri, tetapi juga pada instrumentasi, rangkaian katup, dan logika kontrol. Mengevaluasi peralatan sistem sterilisasi oleh karena itu memerlukan perhatian lebih dekat pada margin desain tabung penahan, efisiensi perpindahan panas, waktu respons sensor, dan keandalan sistem pengalihan. Rincian ini menentukan apakah lini tersebut dapat mempertahankan sterilitas komersial dalam kondisi susu mentah yang berfluktuasi.
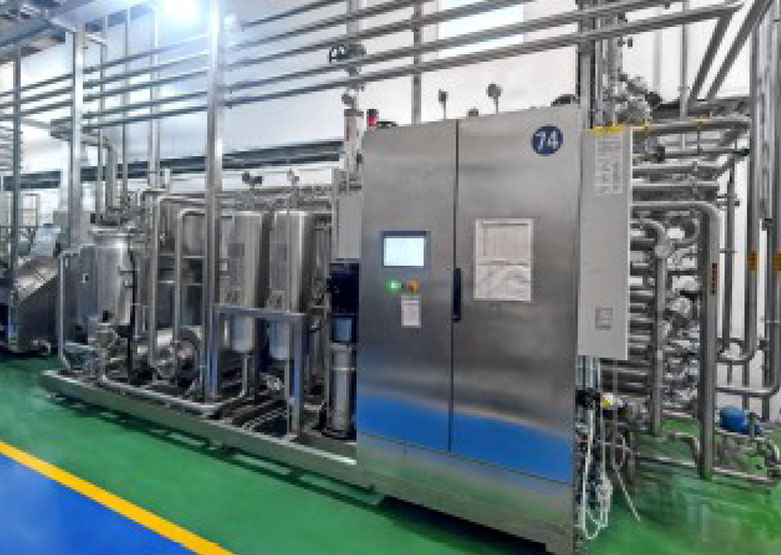 Pemasok Peralatan Sistem Sterilisasi, Pabrik Kustom, Produsen - Shangh Yi Yang Fluid Tech adalah Pemasok Peralatan Sistem Sterilisasi, Pabrik dan Produsen Peralatan Sistem Sterilisasi Khusus di ... Lihat Produk →
Peran degassing pada jalur UHT mudah diremehkan. Oksigen terlarut dalam susu mentah mempercepat oksidasi lemak dan menghasilkan rasa basi, sementara udara yang masuk mengganggu pengukur aliran dan keakuratan pengisian. Unit degassing sedikit menaikkan suhu susu untuk mengurangi kelarutan gas dan kemudian menerapkan vakum untuk menghilangkan udara dan sebagian senyawa aroma yang mudah menguap, sehingga meningkatkan stabilitas rasa produk akhir.
Dalam saluran yang dirancang dengan baik, kapasitas lonjakan sebelum dan sesudah bagian UHT menyerap perilaku start-stop pengisi yang terputus-putus. Tanpa buffer tersebut, gangguan pengisian secara langsung mengganggu kecepatan aliran dan waktu penahanan dalam alat sterilisasi, sehingga menciptakan variabilitas tersembunyi yang tidak dapat diperbaiki sepenuhnya oleh loop kontrol mana pun.
Pemilihan lini harus dimulai dengan kapasitas dan rencana produk yang realistis, bukan dengan daftar mesin. Hanya setelah kisaran kapasitas ditetapkan, metode pemanasan, area pertukaran panas, volume tangki penyangga, dan kecepatan pengisi dapat dicocokkan secara koheren. Tabel di bawah menunjukkan rentang referensi umum.
| Kapasitas | Pendekatan Pemanasan Khas | Pertimbangan |
|---|---|---|
| 1.000–3.000 L/jam | Penukar panas pelat tidak langsung | Tata letak yang ringkas, kebutuhan energi yang lebih rendah, disesuaikan dengan pasokan regional |
| 3.000–6.000 L/jam | Infus tidak langsung atau uap | Membutuhkan tangki penyangga yang lebih besar dan siklus CIP dengan efisiensi lebih tinggi |
| 6.000–12.000 L/jam | Infus uap atau sistem campuran | Otomatisasi penuh, pemulihan panas, koordinasi pengisian berkelanjutan |
Kualitas susu mentah membatasi umur simpan UHT. Selama perencanaan proyek, pemasok harus menerima data yang jelas mengenai jumlah mikroba, jumlah sel somatik, dan stabilitas panas protein, karena nilai-nilai ini menentukan pilihan suhu sterilisasi dan tekanan homogenisasi. Susu dengan stabilitas panas protein yang buruk cenderung cepat mengotori permukaan pemanas, memperpendek waktu proses terus menerus dan meningkatkan jumlah siklus pembersihan.
Di pasar domestik Tiongkok, susu UHT sebagian besar dikemas dalam format batu bata dan bantal aseptik untuk distribusi di sekitar. Jika lini tersebut direncanakan untuk diekspor ke Asia Tenggara, Timur Tengah, atau Afrika, kompatibilitas bahan pengisi, format kemasan, dan kondisi gudang harus ditinjau terlebih dahulu. Jika lini yang sama juga akan menangani susu beraroma atau minuman susu, rangkaian CIP harus dirancang untuk mencegah kontaminasi silang antar pergantian produk.
Untuk pabrik yang hanya melayani pasar lokal dan tidak memerlukan distribusi ambien, cara yang lebih sederhana lini produksi susu pasteurisasi seringkali merupakan pilihan modal yang lebih masuk akal. Nilai ekonomi dari teknologi UHT hanya muncul ketika umur simpan yang lama dan logistik pada suhu ruangan menjadi bagian dari model bisnis.
Penyebab downtime yang paling tidak terduga pada instalasi UHT adalah pengotoran pada permukaan perpindahan panas. Protein susu dan garam kalsium mengendap di dinding panas, secara bertahap mengurangi efisiensi perpindahan panas dan meningkatkan penurunan tekanan hingga sistem memerlukan penghentian pembersihan. Cara praktis untuk mengendalikan pengotoran adalah melalui suhu pemanasan awal, kecepatan aliran, dan komposisi susu mentah, bukan hanya dengan memperpendek interval pembersihan. Penukar yang dirancang dengan baik menjaga perbedaan suhu dinding-ke-cairan cukup rendah untuk memperlambat pengendapan.
Risiko kualitas terbesar pada saluran UHT bukan terletak pada bagian dalam alat sterilisasi, namun pada bagian hilirnya. Ventilasi tangki aseptik, sistem udara pengisi, dan gasket pada sambungan pipa semuanya memungkinkan terjadinya kontaminasi ulang pada produk yang sudah steril. Karena jenis cacat ini biasanya baru muncul setelah beberapa minggu penyimpanan, penyelidikannya memakan biaya dan sering kali memerlukan pembuangan dalam jumlah besar. Pencegahan bergantung pada desain bagian aseptik dan pemeliharaan disiplin setiap komponen penyegelan.
Pembersihan rutin adalah tindakan pencegahan dasar terhadap pengotoran dan kontaminasi ulang. Program CIP yang lengkap mencakup tahapan pencucian basa dan asam ditambah pembilasan akhir, dan program tersebut harus menghasilkan laju aliran dan suhu yang diperlukan melalui tabung penahan secara spesifik. Ukuran yang tepat sistem pembersihan CIP mengurangi kebutuhan pembongkaran manual dan menurunkan kemungkinan kesalahan manusia.
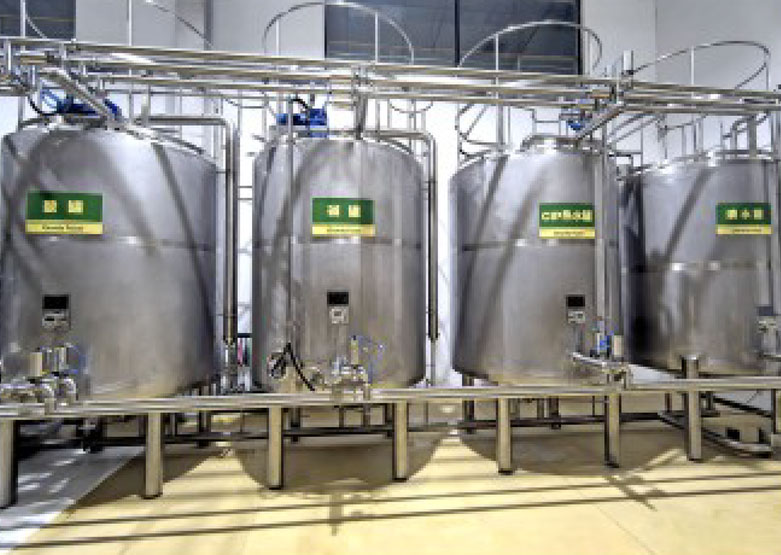 Pemasok Peralatan Sistem Pembersihan CIP, Pabrik Kustom, Produsen - Shangh Yi Yang Fluid Tech adalah Pemasok Peralatan Sistem Pembersihan CIP, Pabrik dan Produsen Peralatan Sistem Pembersihan CIP yang Disesuaikan di ... Lihat Produk →
Bahkan dengan peralatan yang tepat, parameter CIP memerlukan verifikasi dan optimalisasi berkelanjutan berdasarkan kondisi lokasi. Itu dukungan layanan teknis yang disediakan pemasok setelah commissioning, termasuk validasi pembersihan, diagnosis kesalahan, dan pelatihan operator, sering kali membuat perbedaan antara saluran yang dapat diandalkan dan saluran yang tidak pernah mencapai output nominalnya.
Pembeli tentu saja membandingkan harga dan merek alat sterilisasi dan bahan pengisi, namun desain teknik di sekitar mesin tersebutlah yang menentukan apakah pabrik tersebut benar-benar berfungsi. Ukuran tangki, kemiringan pipa, pemilihan pompa, jaringan pemulihan panas, logika otomasi, dan jaringan perpipaan CIP semuanya harus seimbang sebagai satu sistem. Pemasok dengan pengalaman integrasi lini penuh memulai dari perhitungan aliran proses dan kemudian memilih peralatan yang sesuai dengan aliran tersebut, daripada merakit mesin individual dari sumber yang berbeda.
Inilah alasannya proses dan desain rekayasa kemampuan harus memiliki bobot yang sama dalam evaluasi pemasok seperti halnya penetapan harga perangkat keras. Jalur UHT memerlukan pengeluaran modal yang besar dan hanya menyisakan sedikit ruang untuk modifikasi setelah pemasangan. Memberikan prioritas yang sama pada desain proses, pencocokan peralatan, validasi pembersihan, dan dukungan purna jual lebih penting daripada menawar harga terendah untuk satu mesin.

Detail Kontak
Alamat Produksi: No. 9188 Jalan Chuannan Fenggong, Distrik Fengxian, Shanghai
Alamat Kantor: Ruang 603, Gedung 57, No. 260 Jalan Maoyuan, Distrik Fengxian, Shanghai
TEL: 86-18221904658
E-mail: [email protected]


Tautan Cepat

Minta Penawaran Khusus Butuh Sesuatu yang Spesial? Kami Di Sini Untuk Membantu.
 English
 русский
 Français
 Español
 عربى
 Indonesia


